A470 — Цельные твердосплавные концевые фрезы с неравномерным шагом

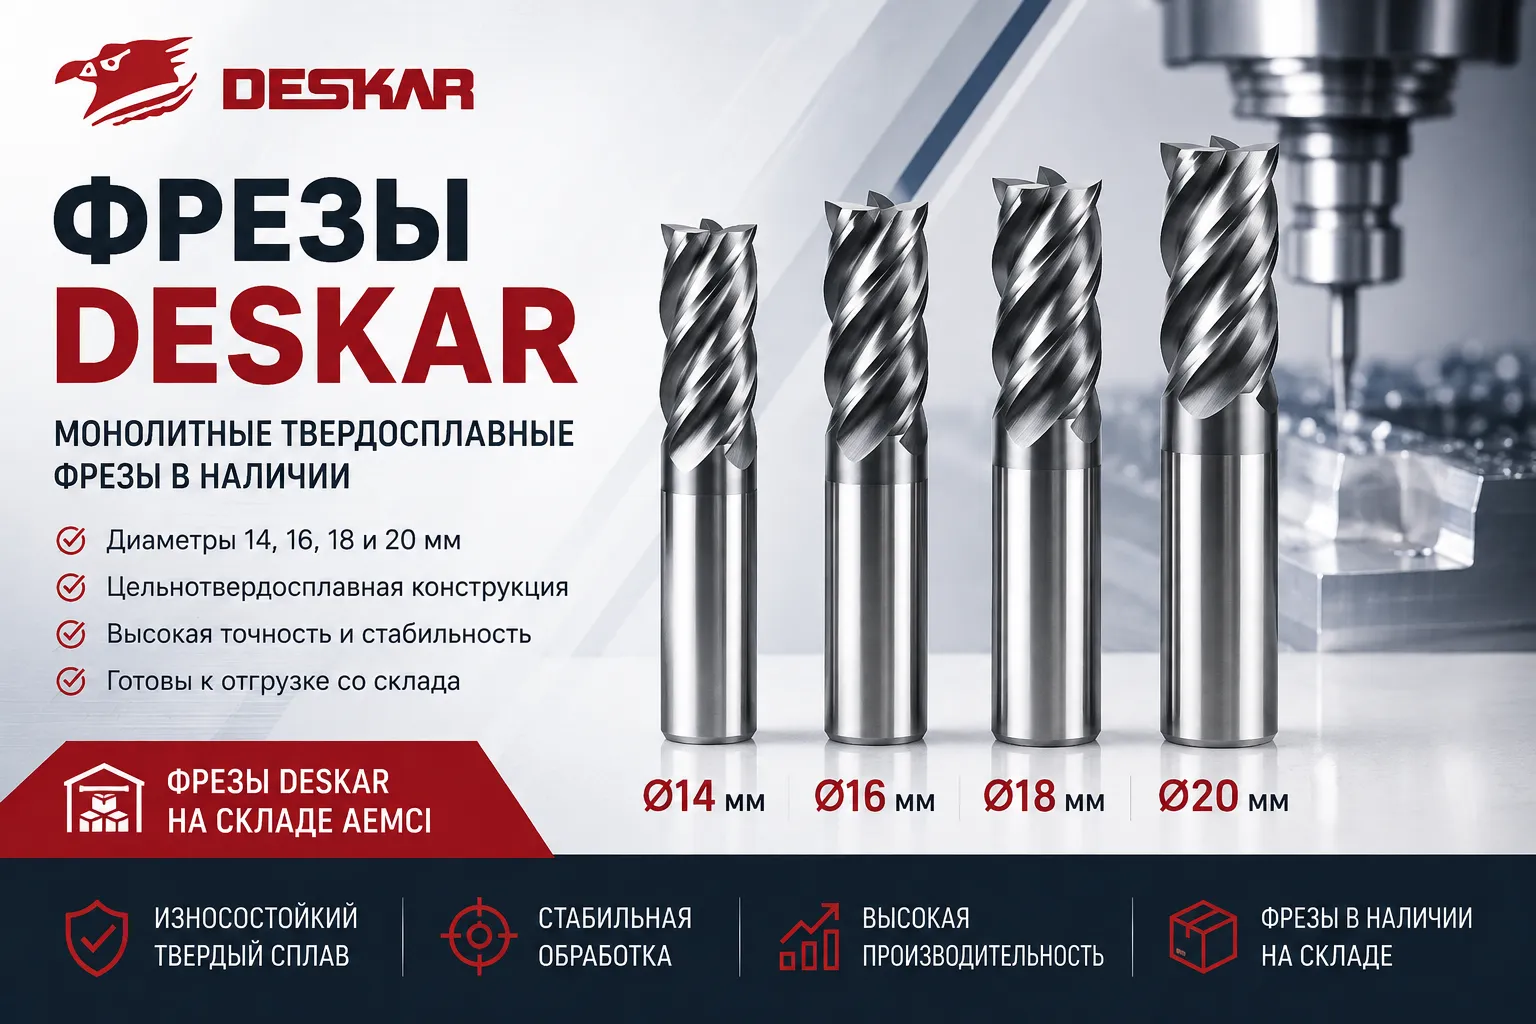
A470 — серия цельных твердосплавных концевых фрез с неравномерным шагом зубьев для стабильного фрезерования металла в условиях повышенных нагрузок, вибраций и переменного съёма материала.
Фрезы применяются для пазового, бокового, глубокого и трохоидального фрезерования. Геометрия с неравным расстоянием между канавками помогает снизить вибрации, улучшить эвакуацию стружки и повысить стойкость инструмента при обработке сталей, нержавеющих сталей, чугуна и материалов групп ISO P, M, K.
Серия A470 относится к категории монолитных твердосплавных фрез и предназначена для предприятий, где важны производительность, повторяемость обработки и снижение вибраций при высоких подачах. Такие фрезы подходят как для обычных станков, так и для высокоскоростных обрабатывающих центров.
Основное отличие A470 — неравномерный шаг зубьев. Такая конструкция нарушает регулярность вибрационных колебаний, снижает риск резонанса и помогает получить более стабильную обработку при фрезеровании пазов, глубоких боковых проходах и динамических стратегиях обработки.


Содержание:
Преимущества цельных твердосплавных фрез A470
Цельные твердосплавные концевые фрезы A470 разработаны для операций, где стандартный инструмент быстро выходит на вибрации, теряет стойкость или не обеспечивает нужную производительность. Серия ориентирована на стабильное фрезерование с высокой подачей, обработку пазов, боковых поверхностей и динамические стратегии резания.
Неравномерный шаг зубьев
Разное расстояние между режущими кромками снижает вибрации и помогает стабилизировать процесс резания при высокой подаче и переменной нагрузке.
Высокая производительность
Фрезы подходят для пазового фрезерования, глубокого бокового прохода и трохоидальной обработки, где важны скорость съёма металла и стабильная эвакуация стружки.
Увеличенный ресурс инструмента
Твердосплавная основа, оптимизированная геометрия и покрытие повышают износостойкость и термостойкость режущей части.
Широкий диапазон применения
Фрезы можно использовать на обычных и высокоскоростных станках, в том числе при нестабильных условиях обработки и недостаточной жёсткости системы.
По сравнению с обычными концевыми фрезами серия A470 может обеспечить значительно более высокую скорость съёма металла при правильно подобранных режимах, жёстком закреплении заготовки и корректной стратегии фрезерования.
Зачем нужен неравномерный шаг зубьев
При фрезеровании каждая режущая кромка периодически входит в контакт с материалом. Если шаг зубьев равномерный, импульсы нагрузки могут усиливать друг друга и вызывать вибрации. Это ухудшает качество поверхности, снижает стойкость инструмента и повышает нагрузку на шпиндель.
Неравномерный шаг зубьев нарушает регулярность этих импульсов. В результате снижается склонность к резонансу, фреза работает мягче, а обработка становится стабильнее. Особенно это заметно при боковом фрезеровании, обработке пазов, больших вылетах инструмента и трохоидальных траекториях.
Неравномерный шаг особенно полезен при работе на высокой подаче, при фрезеровании материалов с переменной твёрдостью и в ситуациях, где обычная концевая фреза начинает «звенеть» или оставляет нестабильный след на поверхности.
Области применения фрез A470
Серия A470 рассчитана на широкий круг операций в механической обработке. Фрезы можно использовать как для черновой обработки, так и для получистовых и чистовых проходов — в зависимости от выбранного исполнения, диаметра инструмента, режимов резания и стратегии CAM-программы.
A470 применяют для следующих операций:
- фрезерование пазов с высокой подачей;
- глубокое боковое фрезерование;
- трохоидальное фрезерование;
- обработка уступов и контуров;
- черновая и получистовая обработка стали;
- финишные операции по нержавеющим и жаропрочным сплавам;
- работа на обычных и высокоскоростных станках.
Если задача связана с обработкой пазов, боковых поверхностей или сложных траекторий, A470 может быть более эффективной альтернативой стандартным фрезам по металлу, особенно при необходимости снизить вибрации и повысить ресурс инструмента.
Обрабатываемые материалы
Цельные твердосплавные фрезы A470 рассчитаны на обработку широкого диапазона материалов. Основная область применения — материалы групп ISO P, M и K, включая конструкционные и легированные стали, нержавеющие стали и чугуны.
ISO P
Конструкционные, углеродистые и легированные стали. Возможна обработка сталей до HRC55 при корректном подборе режимов.
ISO M
Нержавеющие стали и труднообрабатываемые материалы, где важны острая геометрия, контроль нагрева и стабильный отвод стружки.
ISO K
Чугуны и материалы с абразивным характером обработки, требующие износостойкой режущей кромки и устойчивого покрытия.
Для стабильного результата важно учитывать не только группу материала, но и его твёрдость, склонность к наклёпу, жёсткость закрепления, вылет инструмента, тип охлаждения и возможности станка.
4 исполнения фрез A470 для разных применений
Серия A470 включает четыре исполнения с разным углом подъёма спирали. Это позволяет подобрать фрезу под конкретную задачу: от универсальной обработки стали до чистового фрезерования нержавеющих и жаропрочных сплавов.
APSSV “A” — спираль 30°
Исполнение для фрезерования пазов и боковых поверхностей. Отличается высокой жёсткостью за счёт более мощного сердечника. Подходит для общей обработки стали, легированной стали и закалённых материалов в диапазоне примерно HRC30–55.
APSSV “B” — спираль 35°
Исполнение для пазового и бокового фрезерования с увеличенным передним углом. Хорошо подходит для чистовой обработки нержавеющих и жаропрочных сплавов, особенно на пониженных скоростях резания.
APSSV “C” — спираль 38°
Основная универсальная линейка серии A470. Подходит для широкого применения в производстве, когда требуется баланс между производительностью, стойкостью и качеством поверхности.
APSSV “D” — спираль 45°
Исполнение для бокового и трохоидального фрезерования. Рекомендуется для боковой обработки с глубиной менее 0,3×D, а также для динамических стратегий с контролируемой радиальной нагрузкой.
Как выбрать фрезу A470 под задачу
При выборе фрезы A470 нужно учитывать тип операции, материал заготовки, твёрдость, глубину резания, способ подвода СОЖ, жёсткость станка и стратегию обработки. Одна и та же фреза может вести себя по-разному при пазовом, боковом и трохоидальном фрезеровании.
Практический ориентир по выбору:
- для жёсткой обработки стали и пазов — APSSV “A” со спиралью 30°;
- для нержавеющих и жаропрочных сплавов — APSSV “B” со спиралью 35°;
- для универсального применения — APSSV “C” со спиралью 38°;
- для бокового и трохоидального фрезерования — APSSV “D” со спиралью 45°.
Если условия обработки нестабильные, есть риск вибраций или применяется большой вылет инструмента, стоит уделить особое внимание жёсткости закрепления, патрону, биению, стратегии прохода и снижению радиальной нагрузки.
Для максимальной стойкости фрезы важно не просто выбрать подходящую серию, но и правильно настроить режимы: подачу на зуб, ширину и глубину резания, обороты, охлаждение и траекторию входа в материал.
Больше твердосплавных и монолитных концевых фрез можно посмотреть в разделе фрезы по металлу. Для задач с повышенной производительностью также рекомендуем изучить раздел твердосплавные фрезы.
Нужно подобрать цельную твердосплавную фрезу под вашу операцию?
Специалисты АЕМСИ помогут выбрать исполнение фрезы под материал, глубину резания, тип станка, стратегию обработки и требования к стойкости инструмента.
Частые вопросы
Товары

Быстрый просмотр
Срок поставки 3-5 недель

Быстрый просмотр
Срок поставки 3-5 недель

Быстрый просмотр
Срок поставки 3-5 недель

Быстрый просмотр
Срок поставки 3-5 недель

Быстрый просмотр
Срок поставки 3-5 недель

Быстрый просмотр
Срок поставки 3-5 недель
- Комментарии
Загрузка комментариев...